|
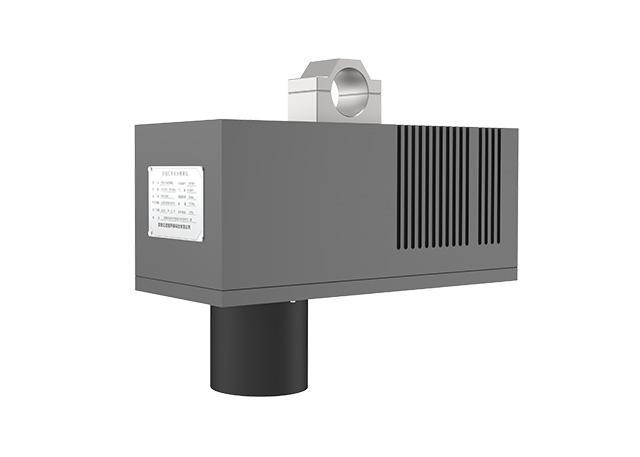
在线红外水分测量仪是基于水分子对特定波长近红外光的吸收特性而设计的实时检测设备,其核心原理在于水分子中的氢氧键对1.9微米至1.98微米波段的近红外光具有强烈吸收,物料含水量越高,反射光能量衰减越显著,仪器通过测量反射光能量的变化即可反推物料的水分含量。凭借这一原理,该仪器在工业水分检测领域展现出多方面的显著优势。 检测效率的根本性提升是在线红外水分测量仪最为突出的优势。传统烘箱法需要经历取样、称重、烘干、恒重、再称重等一系列繁琐步骤,单次检测往往耗时数小时,数据严重滞后于生产进程。在线红外水分仪则实现了毫秒级的响应速度,部分型号单次测量时间可低于0.1秒,能够在物料输送过程中连续完成水分检测,从根本上消除了检测滞后对工艺调整的制约。这一优势使其特别适用于连续化生产的工业场景,操作人员可依据实时数据即时调整生产参数,而非等待数小时后的离线检测结果。 非接触与非破坏性测量是该仪器的另一核心优势。仪器无需与物料发生物理接触,也无需对样品进行任何预处理,即可完成含水率的测定。这一特性带来了多重效益:其一,避免了接触式测量中物料对传感器的磨损,延长了设备使用寿命;其二,不会破坏样品,对于需要保留完整性的产品尤为重要,例如在水果分选、食品加工等环节,非破坏性检测杜绝了传统“切开抽检”带来的原料浪费;其三,由于测量过程不与物料接触,仪器不会产生废气、废物,符合绿色生产的环保要求。 测量精度与稳定性的技术保障是在线红外水分仪能够在工业环境中可靠运行的基础。现代在线红外水分仪普遍采用多波长光路设计,通过测量波长与参比波长的比值计算,有效消除物料表面状态、颜色差异、颗粒大小不均等因素的干扰。部分高端型号采用四波长八光束技术,配合动态暗电流校正与数字滤波算法,在高温高湿、粉尘密集等复杂工况下仍能保持稳定输出,测量精度可达±0.3%,重复性优于0.1%。此外,多波长矩阵方式能够有效减小温度等环境因素变化以及样品质地差异导致吸收峰漂移所带来的测量误差,从技术原理层面保障了长期运行的可靠性。 系统集成与智能化联动能力赋予在线红外水分仪超越单纯测量工具的价值。仪器支持网口、Modbus TCP通讯协议及4至20毫安模拟信号输出,可无缝接入DCS、PLC等工业控制系统,实现远程监控与自动化联调。在酿造行业中,在线水分仪可将酒糟含水率的实时数据即时反馈至生产控制系统,实现发酵条件的快速调整。 在制糖行业,该技术已适用于白砂糖、红糖、冰糖等多种糖品的全流程在线监测,助力企业实现工艺优化。这种闭环控制能力使水分检测从被动的质量把关环节转变为主动的工艺调控手段。 综合成本与运维优势同样值得关注。在线红外水分仪的标定与维护操作简便,采用长寿命光源设计,部分型号光源使用寿命不低于5000小时,日常维护仅需清洁光学部件并按规范校准即可。从更宏观的视角来看,实时水分控制能够有效避免过度烘干带来的电能与热能无效消耗,减少因水分波动导致的批次性废品,从而在降低能耗、减少原料浪费方面产生可观的经济效益。
本文连接:http://www.codjiance.com/newss-4967.html
|