|
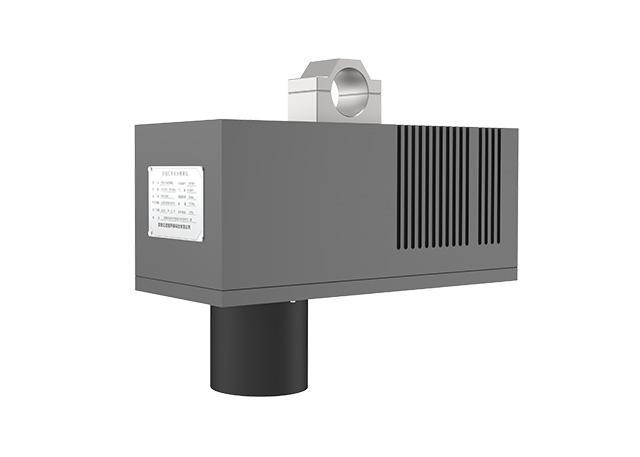
陶瓷生产是一个对水分高度敏感的连续工艺过程。从原料进厂到泥料制备,从压制成型到坯体干燥,水分含量贯穿始终,直接影响坯体的可塑性、成型质量、干燥收缩与烧成稳定性。水分偏高,泥料易粘模、坯体干燥时收缩不均,烧成后易出现变形、气泡与开裂;水分偏低,则泥料塑性下降,坯体强度不足,运输与修坯环节破损率上升。正因如此,水分检测不是一道可有可无的辅助工序,而是决定陶瓷产品合格率与生产稳定性的关键控制点。 传统的水分测定方法以烘干失重法为主。该方法虽然结果可靠,却需要取样、称重、烘干、冷却、再称重等步骤,检测周期往往长达数小时。对于连续化生产的陶瓷企业而言,当检测结果出来时,对应的坯料可能早已完成成型甚至进入烧成环节。滞后数据只能用于事后追溯,无法及时指导生产调整,更难以阻止批量性质量事故的发生。这一矛盾在陶瓷行业追求效率与品质同步提升的背景下愈发突出。 红外线水分快速检测仪的出现,正是针对这一痛点的技术回应。其基本原理是利用红外辐射对样品进行加热,水分子对特定波段的红外线具有强烈吸收作用,样品内部水分在短时间内迅速蒸发。仪器内置的高精度称重系统同步记录样品质量变化,微处理器根据失重比例自动计算含水率。与烘箱法相比,红外加热直接作用于样品内部,热效率高、干燥速度快,通常几分钟内即可完成一次测定,检测效率提升数十倍。 在陶瓷生产流程中,红外线水分快速检测仪可以部署在多个关键节点。原料进厂时,对高岭土、长石、石英等粉料进行快速水分筛查,防止因运输或储存受潮导致配料偏差。球磨与泥浆制备阶段,检测泥浆含水率,为调整加水量与球磨时间提供依据。喷雾造粒环节,粉料含水率直接影响压制成型的填充性能与坯体密度,快速检测能够帮助操作人员及时修正干燥塔参数。压制成型前,对粉料进行最后把关,避免水分波动造成粘模、分层与坯体强度不足。干燥后坯体检测则用于评估干燥制度是否合理,为烧成环节提供稳定入窑条件。 从质量管理的角度看,红外线水分快速检测仪扮演着“守门员”的角色。它并非直接参与成型与烧成,却在每一个环节入口处拦截不合格物料,防止水分异常向下游传递。水分数据一旦超出工艺窗口,操作人员可以立即调整配料、干燥或成型参数,将质量隐患消除在萌芽状态。这种前置化、快速化的检测模式,显著降低了废品率与返工成本,也减少了因水分波动造成的能源浪费。 当然,红外水分仪的准确使用需要规范操作。样品量、粒度、厚度与颜色会影响红外吸收与干燥速度,环境温湿度也会对结果产生干扰。因此,企业应根据自身物料特性建立校准曲线,定期与烘箱法进行比对验证,并保持仪器光学窗口与称重系统的清洁。只有将快速检测纳入标准化作业流程,其技术优势才能真正转化为质量效益。 陶瓷行业的竞争,归根结底是质量稳定性与成本控制能力的竞争。红外线水分快速检测仪以快速、准确、可重复的检测能力,为陶瓷生产构筑起一道前置防线。它不能替代窑炉与压机,却能让这些核心设备在更稳定的物料条件下运行。守好水分这一关,陶瓷产品的品质才有根基,生产节奏才有保障。
本文连接:http://www.codjiance.com/newss-4990.html
|