|
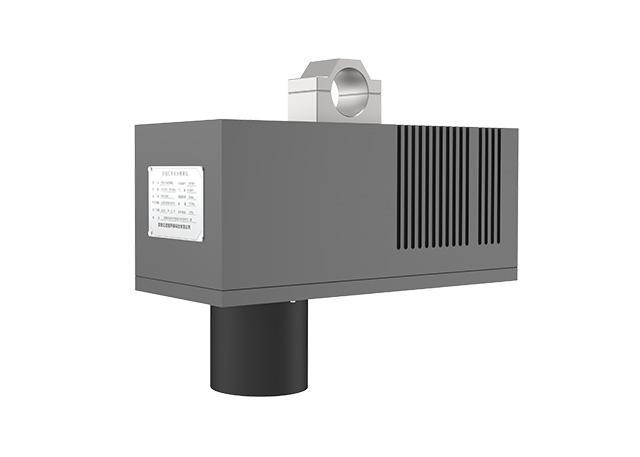
铜冶炼的入炉物料水分控制,长期面临一个结构性矛盾:工艺对水分的要求极为苛刻,而可靠的在线测量手段却长期缺位。以闪速熔炼为例,入炉铜精矿含水率通常须控制在千分之一至千分之三的极窄区间,水分偏高会扰乱炉内热平衡与反应气氛,偏低则增加干燥环节的过度能耗与精矿着火风险。然而,干燥后精矿水分的在线检测恰恰是传统检测体系的薄弱环节,人工取样烘干的滞后性使操作人员只能依据经验或间接参数反推水分状况,难以形成闭环控制。在线红外水分测量仪的介入,改变的正是这一环节的信息获取方式与时间尺度。 其测量依据是水分子中氢氧键对特定近红外波段的特征吸收。当调制后的近红外光照射到流动的铜精矿表面时,物料中的水分按含量比例吸收相应波长的光能,反射光能量的衰减量经检测器捕获并换算为含水率。非接触式的光路设计使探头与物料保持一定距离,避免了铜精矿颗粒对传感器的磨损与粘附,也消除了接触式测量中因物料堆积造成的响应迟滞。多波长参比光路与动态暗电流校正的引入,进一步抑制了物料粒度、颜色波动以及环境温度变化对读数的影响,使连续输出值在工业现场具备可用的稳定性。 在工艺链中,在线红外水分仪最先嵌入的是铜精矿气流干燥的出口环节。干燥后的精矿水分是闪速熔炼入炉条件的直接前馈变量,实时水分数据使热风炉的燃料配比与风量调节从“事后修正”转为“过程跟随”。有工业实践表明,以在线水分信息为基础优化重油与燃烧风的配比,可在保证干燥终点的前提下降低重油消耗,同时减少因过度干燥引发的精矿自燃隐患。干燥终点的稳定,进而减轻了闪速熔炼炉况的波动,使配料优化与炉温控制获得更为一致的输入条件。 铜阳极泥的处理是另一个适用场景。阳极泥在进入焙烧或浸出工序前,水分含量同样影响物料输送特性与反应效率。近红外光谱在线检测已被纳入阳极泥水分的可用方法序列,其价值不在于替代烘干失重法作为仲裁手段,而在于为连续运行的干燥设备提供实时趋势信号,使操作人员能够在工艺参数漂移的早期阶段作出调整。 需要指出的是,在线红外水分仪的适用性存在边界。其标定依赖于特定物料的基体特征,当铜精矿来源在矿相组成、粒度分布或表面特性上发生显著变化时,测量模型需要相应修正。它提供的是过程控制所需的实时性,而非实验室仲裁级的准确度。 在铜冶炼追求物料适应性与能效可控性的背景下,这一仪器的定位应被理解为将水分从“离线抽检的静态指标”转化为“过程控制的可操作变量”,其效益最终取决于数据被纳入控制回路的方式,而非仪器本身的孤立精度。
本文连接:http://www.codjiance.com/newss-5022.html
|