|
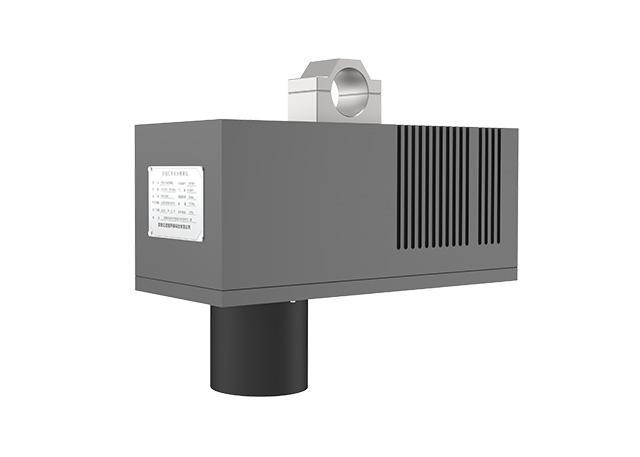
饮料生产用水的特殊性在于,它同时承担原料与清洗介质两种角色,其品质波动不经过后续加工便被直接带入成品。五参数自动监测仪——pH、电导率、余氯、浊度与温度——的意义不在于增加一组检测数据,而在于将质量控制从取样—送检—反馈的滞后链条,压缩为与生产同步的连续判断。 pH与电导率共同锚定配方的水基底一致性。饮料配方中的酸碱平衡、防腐体系效能以及风味物质的稳定性,均以生产用水的pH处于预设区间为前提。离线抽检只能反映某一时刻的结果,而在线pH监测以自动温度补偿功能覆盖从冷藏储存到热灌装的宽温域,使配料环节的酸碱偏移在进入混合罐之前即可被识别。 电导率则从另一个维度回答“水中溶解性离子是否在可接受范围内”这一问题。饮料用水的电导率超出适宜区间时,矿物质的细微变化便可能改变风味轮廓,并使纯化系统(如反渗透)的脱盐效率衰减在成品口感上留下痕迹。两者并联,实质上是在配方执行之前设置了一道关于“水是否仍是设计所依据的那个水”的确认。 余氯与浊度的监测,则对应着消毒有效性与澄清度之间的平衡。饮料生产的消毒环节并非越彻底越好:CIP清洗后的冲洗水中余氯残留若未充分去除,会直接干扰产品风味;而进入反渗透单元之前的余氯若未被严格控制,则会氧化降解聚酰胺脱盐层,造成脱盐率不可逆下降与产水电导率攀升。在线余氯监测的价值在于同时覆盖两个方向——确认消毒环节确实达到了杀菌所需的残留水平,又确认该残留未越过损伤膜元件或影响产品的边界。浊度则以连续数据替代肉眼判断,追踪过滤与澄清工艺是否维持在设计状态;浊度的缓慢上升往往是滤材穿透或膜完整性劣化的最早信号,早于微生物指标或感官异常出现。 温度之所以不应被视作附属参数,是因为前四个参数的可靠性均以温度校正为条件。pH电极的能斯特响应、电导率的离子迁移率以及余氯的形态分布,都对温度敏感。五参数仪器将温度作为内置基准同步采集,使各参数在真实工艺温度下具有可比性,而非依赖事后修正。 五参数组合的深层逻辑是协同而非并列。单独的pH漂移可能提示原水碱度变化,也可能指向清洗液残留;单独的余氯升高可能来自消毒强化,也可能源于冲洗不足。当五项参数在同一时间轴上被连续读取时,运行人员获得的不是五个孤立读数,而是一条可以被判读的过程指纹——某一组偏离模式对应某一类故障来源,从而将质量控制的重心从成品检验前移到过程纠偏。这正是五参数在线监测在饮料生产中难以被实验室分析替代的原因:它购买的不是精度,而是时间。
本文连接:http://www.codjiance.com/newss-5045.html
|